


Шлифовка натурального камня (сухим и мокрым методом) — базовый технологический передел абразивной обработки гранита, мрамора, травертина и кварцита, последовательно снижающий высоту микронеровностей поверхности с Ra = 15–25 мкм (после распила) до Ra = 0,5–1,5 мкм (лощеная матовая фактура) и Ra ≤ 0,05–0,1 мкм (зеркальная полировка). В соответствии с ГОСТ 9480-2012 («Плиты облицовочные пиленые из природного камня») и ГОСТ 30629-2011 («Материалы и изделия облицовочные из горных пород. Методы испытаний»), качество шлифованной и полированной поверхности оценивается по отсутствию видимых дугообразных рисок («барашков»), термических прижогов и равномерности отражения света по блескомеру (для полированного гранита — не ниже 80–95 GU под углом 60°). Главная боль заказчиков и мастеров — попытка сэкономить время, выполняя сухую шлифовку гранитных столешниц, ступеней и полов обычной высокооборотной болгаркой (11 000 об/мин) без подачи воды: это приводит к выгоранию полимерной связки кругов, окрашиванию светлого камня, пожелтению эпоксидных швов и появлению мутной «седины» на черном габбро-диабазе. Ниже приведен порядок работ по выбору между мокрой и сухой технологией, карта зернистости АГШК #50–#3000 и расчет TCO.
Содержание статьи
- Физика процесса: что происходит с кристаллами кварца и кальцита при мокрой и сухой шлифовке
- Мокрая шлифовка (Wet Grinding): почему водяное охлаждение — единственный путь к эталонному зеркалу
- Сухая шлифовка (Dry Grinding): допустимые границы применения, термостойкие АГШК и пылеудаление класса М/Н
- Инженерная матрица сравнения сухого и мокрого методов + карта переходов зернистости #50–#3000
- Особенности шлифовки пород разных групп: от карельского Габбро-диабаза до белого мрамора Коелга
- Финансовый расчет (TCO): ресурс оснастки и стоимость переделки сожженной насухую поверхности
- Частые вопросы (FAQ)
- Цеховая обработка торцов, фасок и плоскостей, а также переполировка мраморных полов и гранитных покрытий: исключительно мокрая шлифовка (Wet) с центральной подачей воды 1,0–2,5 л/мин на оборотах 1800–3200 об/мин (для ручных машин) и 150–800 об/мин (для планетарных машин типа Klindex / Levigherator).
- Локальная подгонка швов и фасок на смонтированных изделиях в чистовом интерьере: сухая шлифовка (Dry) специализированными термостойкими кругами с медно-фенольной связкой на УШМ с регулировкой скорости (2000–3500 об/мин), кожухом-пылеотводом и пылесосом класса M/H.
- Соблюдение полной линейки абразивной прогрессии: последовательный проход всех номеров #50 → #100 → #200 → #400 → #800 → #1500 → #3000 без пропуска ступеней.
- Использование кругов для мокрой шлифовки (Wet-only со светлой/мягкой смолой) в сухом режиме: мгновенное расплавление полимерной матрицы круга на 15-й секунде и въедание цветного пластика в поры гранита или мрамора на глубину 1–2 мм.
- Шлифовка камня на обычной строительной УШМ без стабилизации оборотов (10 000–11 000 об/мин): срыв липучки Velcro с опорной тарелки, термический удар по кварцу и выкрашивание биотита («эффект шагрени»).
- Сухая шлифовка смоло-наполненных слэбов и клеевых швов: нагрев свыше +110 °C разрушает полиэфирную и эпоксидную мастику, вызывая ее потемнение и отслоение из каверн.
1. Физика процесса: что происходит с кристаллами кварца и кальцита при мокрой и сухой шлифовке
Природный гранит состоит из минералов с резко отличающимися физико-механическими и теплофизическими характеристиками: кварц (SiO₂, твердость 7 по Моосу) имеет высокий коэффициент линейного теплового расширения, полевые шпаты (6–6,5 по Моосу) — средний, а чешуйки темной слюды-биотита (2,5–3 по Моосу) обладают совершенной спайностью и легко расслаиваются при нагреве. Подробнее о том, какие фактуры создаются на разных стадиях абразивного передела, рассказано в статье «Выбор фактуры камня: практичность и эстетика».
Когда алмазный гибкий шлифовальный круг (АГШК, или «черепашка» — подробный разбор оснастки дан в материале «Инструменты для обработки камня: от черепашек до SAIT-дисков») вращается по сухому камню, мгновенная температура в точках микроконтакта достигает +250…+400 °C. На граните это вызывает микрорастрескивание зерен кварца и вырывание пластинок слюды: вместо гладкой зеркальной плоскости образуется микроскопический кратерный рельеф («апельсиновая корка»), рассеивающий свет.
На кальцитовых породах (белый мрамор, цветной мрамор, известняк, оникс) перегрев при сухой шлифовке приводит к поверхностному «поджигу» кристалла CaCO₃ — появлению белесых меловых пятен декристаллизации, которые невозможно убрать ни воском, ни кристаллизатором без повторного глубокого перешлифовывания с водой.
2. Мокрая шлифовка (Wet Grinding): почему водяное охлаждение — единственный путь к эталонному зеркалу
В промышленном производстве гранитных слэбов, ступеней и столешниц, а также при реставрации каменных полов планетарными машинами мокрая шлифовка является безусловным стандартом по ГОСТ 9480-2012. Подача воды осуществляется напрямую через полый шпиндель полировальной машины (с УЗО-защитой PRCD от пробоя тока) в центр опорной тарелки с резиновым демпфером:
- Отсутствие засаливания алмазного сегмента: центробежная сила разгоняет воду от центра круга к периферии по спиральным водоотводным канавкам АГШК, непрерывно удаляя срезанную каменную муку. Алмазное зерно остается открытым и режет с постоянной производительностью.
- Тонкая доводка на финишных номерах #800, #1500, #3000: на этапе тонкого лощения и пред-полировки водно-каменная эмульсия работает как гидродинамическая подушка, позволяя микроалмазам размером 3–10 мкм сглаживать вершины микропрофиля до шероховатости Ra ≤ 0,05 мкм без единой паразитной царапины.
- Четырехкратное увеличение ресурса кругов: поскольку полимерная (эпоксидно-фенольная) связка мокрых черепашек не подвергается термической деструкции, один комплект кругов Wet-АГШК Ø 100 мм обрабатывает до 35–55 пог. м фигурного гранитного профиля против 8–12 пог. м у сухих кругов.
«Проверить качество шлифовки и полировки черного гранита (например, карельского Габбро-диабаза) на объекте очень просто: посветите на торец столешницы или ступени под острым углом фонариком смартфона. Если торец шлифовали всухую, вы увидите белесую "седину", концентрические полукруги от края тарелки и мелкие выщербины на месте кристаллов пироксена и биотита. Если же обработка велась с подачей воды по полной линейке от #50 до #3000 и войлочного Buff, цвет торца будет абсолютно идентичен заводской лицевой полировке слэба» — Корниенко Р.Л., эксперт по камнеобработке компании «ГлобалГранит»
3. Сухая шлифовка (Dry Grinding): допустимые границы применения, термостойкие АГШК и пылеудаление класса М/Н
Несмотря на превосходство мокрой технологии, в реальной практике строительства и монтажа существуют условия, где подача воды невозможна или ограничена:
- Чистовая подгонка изделий в жилом помещении с готовой отделкой: когда необходимо подогнать заусованный под 45° угол мраморной столешницы или гранитной рабочей поверхности, подоконника или каминного портала в помещении с уложенным дубовым паркетом и венецианской штукатуркой.
- Наружные фасадные работы на высоте в зимний период: при температуре воздуха ниже 0 °C, когда вода мгновенно замерзает на поверхности гранитного цоколя и строительных лесах.
- Предварительная грубая обдирка пиленых торцов и тыльных фасок: снятие наплывов клея, калибровка невидимых сопряжений чашечными алмазными фрезами (ФАТ) и жесткими карбид-кремниевыми дисками SAIT.
При выполнении сухой шлифовки технология требует обязательного применения трех технических средств защиты: угловой шлифовальной машины с константной электроникой поддержания низких оборотов (1500–4000 об/мин, например Makita 9565CVR, Flex L 12-3 100 или Metabo WE 15-125 Quick), герметичного пылезащитного кожуха со щеточным венцом и строительного пылесоса класса фильтрации M или H, улавливающего 99,9% респирабельной кварцевой пыли.
Калькулятор материала и работ при монтаже гранитной плитки и брусчатки.
Нужен бордюр?
| Цена за м² с НДС | — ₽ |
| Стоимость гранита (площадь × 1.05 запас) | — ₽ |
| Стоимость монтажа и затирки — | — ₽ |
| ↳ Разуклонка, высоты, геодезия | Входит в стоимость |
| ↳ Затирка швов | Входит в стоимость |
Рекомендуемый транспорт:
Инструкция по использованию калькулятора:
Как рассчитать стоимость покрытия из гранита
4. Инженерная матрица сравнения сухого и мокрого методов + карта переходов зернистости #50–#3000
В таблице ниже сведены рабочие параметры каждого этапа шлифования и полирования гранита и мрамора при мокром и сухом методах по ГОСТ 9480-2012.
| Этап и номер зернистости АГШК (Grit) | Размер алмазного зерна, мкм | Рекомендуемые обороты (Мокрая / Сухая шлифовка), об/мин | Шероховатость после прохода Ra, мкм | Фактура и технологическая задача этапа |
|---|---|---|---|---|
| Обдирка и калибровка: #30 – #50 | 350–600 мкм | 1800–2200 / 2000–2500 | 6,5–12,0 | Снятие следов пильного диска, выравнивание уступов («зубьев») на стыках плит, формирование геометрии фаски |
| Грубая шлифовка: #100 – #200 | 75–150 мкм | 2000–2500 / 2200–2800 | 2,5–4,5 | Удаление глубоких рисок от #50. Поверхность приобретает равномерно-шероховатую шлифованную фактуру (противоскольжение R10) |
| Тонкая шлифовка (Лощение): #400 | 35–45 мкм | 2200–2800 / 2500–3200 | 0,8–1,5 | Закрытие пор, проявление природного цвета и рисунка породы без глянцевого блика (классическая лощеная фактура Honed, 15–25 GU) |
| Пред-полировка: #800 – #1500 | 10–20 мкм | 2500–3200 / 2500–3000 | 0,15–0,4 | Формирование полуглянцевого сатинового отражения (55–70 GU). На сухих кругах критичен контроль перегрева эпоксидного шва |
| Чистовая полировка: #3000 + Buff | 2–6 мкм | 2800–3500 (с водой) / 2000–2500 (сухой Buff) | ≤ 0,05–0,08 | Достижение глубокого зеркального блеска (85–98 GU на мокром граните) и оптической глубины кристалла |
5. Особенности шлифовки пород разных групп: от карельского Габбро-диабаза до белого мрамора Коелга
При выборе технологии шлифования технолог учитывает минералогическую специфику конкретного камня из каталога (подробнее о свойствах пород читайте в статьях «Популярные виды гранита» и «Популярные виды мрамора»):
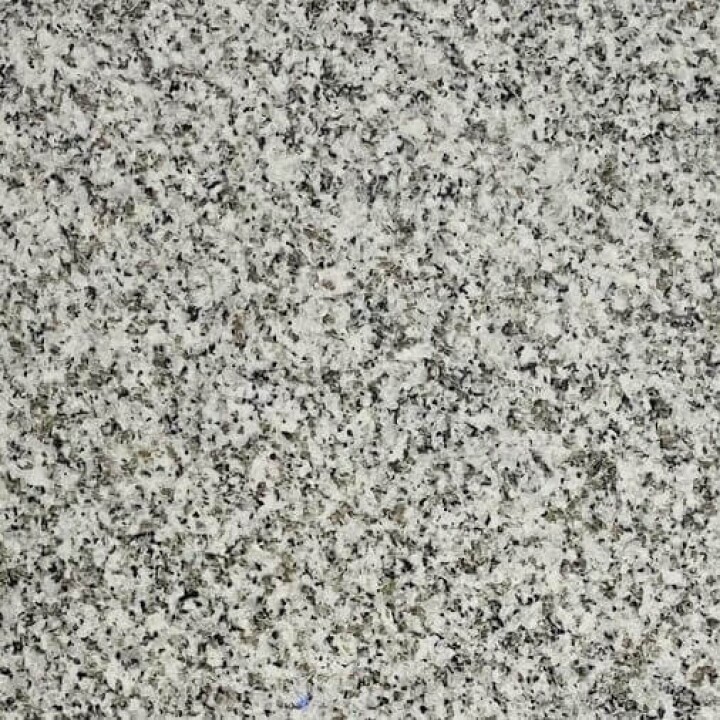
- Светлые граниты (Мансуровский гранит, Камбулатовский гранит, Исетский гранит) и белый мрамор (Коелга, Статуарио): категорически запрещено шлифовать кругами с цветной (красной, синей, зеленой, черной) полимерной связкой в сухом или полусухом режиме. Разогретый пигмент связки мигрирует в капилляры светлого полевого шпата и кальцита, оставляя невыводимые цветные полосы. Используются исключительно круги из серии White Resin (на бесцветной или белой смоле) с обильной подачей чистой воды.
- Черные и темно-коричневые породы (Габбро-диабаз Карелия, Дымовский гранит, природный лабрадорит): на этих камнях видна малейшая недоработка промежуточных номеров. Шлифовка ведется только мокрым способом, а на финальном этапе используется черный войлочный или прессованный круг Black Buff с водой, который вытягивает максимальный контраст без высветления микропор.
- Высококварцевые и разнотвердые граниты (Сибирский гранит, Южно-Султаевский гранит, гранит Возрождение): при использовании слишком мягких резиновых опорных тарелок на первых номерах (#50–#100) гибкий круг сильнее выбирает мягкую слюду и огибает твердые зерна кварца, создавая волнистую шагрень. Поэтому калибровку и обдирку #50–#200 выполняют на жестких текстолитовых или алюминиевых планшайбах и только с #400 переходят на эластичную опорную тарелку.
6. Финансовый расчет (TCO): ресурс оснастки и стоимость переделки сожженной насухую поверхности
Ниже приведен сравнительный расчет совокупных затрат (TCO в ценах 2026 года) на выравнивание стыков, шлифовку и полировку 50 м² облицовки входного холла и гранитных ступеней из Мансуровского и Дымовского гранита.
| Статья затрат на объект (50 м² пола и ступеней) | Штатная мокрая шлифовка и полировка с водососом (ГОСТ 9480-2012) | Кустарная сухая шлифовка на высокооборотных УШМ без охлаждения |
|---|---|---|
| Расход комплектов алмазных падов АГШК (#50–#3000) | 2 комплекта Wet White Resin × 8 400 ₽ = 16 800 ₽ | Сгорание связки: 7 комплектов Dry × 10 500 ₽ = 73 500 ₽ |
| Эксплуатация водососа / промышленного пылесоса и расходников | Сбор водного шлама водососом: 4 500 ₽ | Забивание HEPA-фильтров и мешков кварцевой пылью: 18 200 ₽ |
| Устранение термического ожога швов и окрашивания пор камня | 0 ₽ (холодный рез +28 °C, чистые швы) | Вырезание пожелтевшего эпоксидного шва и перешлифовка пятен смолы: 65 000 ₽ |
| Доводка блеска до проектных 85–92 GU (приемка технадзора) | Достигается штатно за один цикл работ: 85 000 ₽ | Отказ в приемке из-за матовой «седины» (62 GU), повторный вызов бригады с мокрым оборудованием: +90 000 ₽ |
| ИТОГО полная стоимость работ и материалов (TCO): | 106 300 ₽ (2 126 ₽/м²) — зеркальный глянец 92 GU без пыли и прижогов | 246 700 ₽ (4 934 ₽/м²) — прямой убыток 140 400 ₽ и двойной срок работ |
«Даже в полностью отделанном жилом коттедже мы никогда не шлифуем лицевую плоскость каменных полов или широкие швы столешниц всухую. Современная технология маловодной шлифовки с кольцевым кожухом-водососом вокруг планетарной головки или ручной машины позволяет подавать ровно 0,5 л/мин воды и тут же на 100% всасывать эмульсию вакуумной турбиной без единой брызги на стены. Это дает холодный рез, заводское качество зеркала и абсолютную чистоту воздуха на объекте» — Корниенко Р.Л., эксперт по камнеобработке компании «ГлобалГранит»
Чтобы защитить каменную облицовку от термических прижогов, цветных пятен от плавящихся черепашек и мутной недополировки, включите в техническое задание следующий пункт:
Нужна поставка гранитной и мраморной плитки, слэбов или ступеней с эталонной заводской шлифовкой, лощением или заводской зеркальной полировкой? Обратитесь к специалистам компании через страницу контактов ГлобалГранит — отгрузим продукцию со складов компании с паспортом качества по ГОСТ.
Частые вопросы (FAQ)
Почему при сухой шлифовке гранита или мрамора на поверхности появляются матовые пятна, «апельсиновая корка» и желтые разводы?
Можно ли добиться идеального заводского зеркального блеска (90–98 GU) на черном граните и габбро-диабазе только сухими черепашками?
В каких ситуациях сухая шлифовка камня технологически оправдана и технологически оправдана и допустима?
Почему при переходе от одного номера шлифовального круга к другому остаются круговые царапины («барашки»), которые не убирает полировка?
Какую опасность представляет кварцевая пыль при сухой шлифовке гранита и какой класс пылесоса требуется по нормам охраны труда?
-
 01.11.2026


