


Процесс добычи и обработки гранита представляет собой строго регламентированную технологическую цепочку превращения горного массива в конструкционные строительные изделия по ГОСТ 9479-2011 («Блоки из горных пород для производства облицовочных, архитектурно-строительных, мемориальных и других изделий») и ГОСТ 30629-2011 («Материалы и изделия облицовочные из горных пород. Методы испытаний»). Главная инженерная проблема, с которой сталкиваются заказчики и генподрядчики на объектах, — покупка визуально целых плит, ступеней или бордюров, выпиленных из дешевого «взорванного» блочного сырья III–IV группы: техногенные микротрещины («надиры»), заложенные еще в карьере, раскрываются при первых же циклах замораживания-оттаивания (F50–F150), приводя к хрупкому разрушению ступеней и отстрелу углов плит мощения.
Содержание статьи
- Карьерный этап: почему метод выемки блока определяет срок службы гранита на объекте
- Пассировка, дефектоскопия и классификация блоков I–IV группы по ГОСТ 9479-2011
- Первичная заводская распиловка: многоканатные комплексы Multi-Wire, штрипсы и блок-каттеры
- Калибровка и фактурная обработка поверхности: полировка, лощение, термообработка и бучарда
- Контурная ЧПУ-раскройка, 6-сторонняя химическая защита и выходной контроль ОТК
- Экономика производства (TCO): блоки алмазно-канатной добычи против сырья с «надирами»
- Частые вопросы (FAQ)
- Алмазно-канатная и буроклиновая выемка: отделение монолита без бризантных взрывов сохраняет прочность породы σсж = 160–310 МПа и природную морозостойкость F100–F300.
- Распиловка с ориентацией по «постели» камня: учет анизотропии и плоскости спайности кристаллов при раскрое гранитных ступеней и плит мощения.
- Заводская калибровка толщины (± 1,0 мм): прогон плит через калибровочную линию исключает «ступеньки» на стыках и перерасход клея.
- Камерная сушка и защита светлых пород: нанесение пропитки (Fila FOB Xtreme, Bellinzoni Idea HP) и монтаж на белый клей C2TE S1 для Мансуровского гранита.
- Закупка плит из блоков буровзрывной отбойки: скрытая сеть техногенных микротрещин («надиров») приводит к расколу плит под колесной и морозной нагрузкой.
- Распиловка на изношенных однодисковых пилах без калибровки: разнотолщинность плит ± 4–6 мм делает невозможным монтаж на тонкослойный клей C2TE S1.
- Сухая резка и шлифовка без подачи охлаждающей воды: локальный термошок свыше 650 °C пережигает зерна кварца и оставляет микротрещины на кромках.
- Отгрузка крупнозернистых пород без сухой раскладки: распил блоков из разных горизонтов карьера дает пятнистый разнотон на фасаде.
1. Карьерный этап: почему метод выемки блока определяет срок службы гранита на объекте
Качество будущей гранитной плитки, слэба или дорожного бордюра закладывается задолго до попадания камня в цех — непосредственно в забое карьера. В современной горнодобывающей индустрии применяются три принципиально разные технологии отделения монолита от материнской скалы, которые напрямую влияют на физико-механическую сохранность породы (геологическая природа формирования самих массивов подробно рассмотрена в профильном обзоре «История и происхождение гранита»):
1. Алмазно-канатная вырезка (Diamond Wire Sawing) — передовой промышленный стандарт, применяемый на ведущих карьерах Урала и Карелии (при добыче Мансуровского гранита, Камбулатовского гранита, Дымовского гранита и на Другорецком месторождении карельского габбро-диабаза). Через систему вертикальных и горизонтальных пересекающихся скважин запасовывается стальной канат с напрессованными алмазными перлинами (бусинами диаметром 11–11,5 мм на связке из кобальта и карбида вольфрама). При линейной скорости каната 24–28 м/с и непрерывной подаче воды (25–40 л/мин) массив прорезается со скоростью 6–14 м²/ч с полным отсутствием ударных волн. Извлеченный блок сохраняет 100% природной прочности и не имеет приповерхностной зоны разрушения.
2. Буроклиновой метод (гироклинья и тихий взрыв НРС) — комбинированная щадящая технология, при которой по линии откола с шагом 150–250 мм бурятся шпуры диаметром 32–42 мм. В шпуры устанавливаются гидравлические клиновые распоры (развивающие усилие до 350–500 тонн) либо заливаются невзрывчатые разрушающие смеси (НРС на основе оксида кальция). Плавное статическое нарастание давления раскалывает монолит строго вдоль плоскости шпуров без акустического удара, что идеально подходит для пассировки блоков под гранитную брусчатку и бортовой камень.
3. Буровзрывной метод (детонирующий шнур и пороховые заряды) — устаревший и наиболее опасный для качества камня способ. При детонации заряда в шпуре возникает ударная волна сжатия-растяжения, которая помимо магистрального откола формирует вокруг скважин сеть радиальных микротрещин («надиров») глубиной от 400 мм до 2 000 мм. Если такой блок распилить на тонкие плиты 20–30 мм, внешне незаметные надиры станут концентраторами напряжений и приведут к самопроизвольному расколу облицовки на объекте.
2. Пассировка, дефектоскопия и классификация блоков I–IV группы по ГОСТ 9479-2011
После отделения крупного монолита (весом до 300–800 тонн) от уступа карьера выполняется его вторичный раскрой — пассировка на товарные транспортные блоки массой 18–32 тонны (объемом 6–11 м³). На этом этапе служба геологического и технического контроля карьера совместно с приемщиками завода отбраковывает участки с тектоническими жилами, ксенолитами (темными «мышами» биотита) и зонами выветривания (подробнее о допустимых и недопустимых дефектах породы в материале «Трещины в камне: стоит ли волноваться и как их исправить»).
Для производства крупноформатных гранитных слэбов размерами 2 800×1 600 мм, длинномерных ступеней и калиброванных фасадных плит камнеобрабатывающие предприятия используют исключительно блоки I и II группы по ГОСТ 9479-2011 (объемом от 3,0 до 10,0 м³ правильной параллелепипедной формы с допустимым отклонением от перпендикулярности смежных граней не более 100 мм на 1 м). Каждый блок перед постановкой на распиловочную тележку проходит водяную опрессовку для выявления волосяных трещин и фиксируется в журнале с указанием номера горизонта добычи, чтобы вся партия на один фасад или входную группу выпиливалась из однородного по цвету массива.
«В практике технического надзора мы регулярно сталкиваемся с ситуацией, когда заказчик выбирает поставщика плит мощения с ценой на 15% ниже среднерыночной, а на стройплощадку приезжает камень, напиленный из негабарита III–IV группы после массовых взрывов на щебеночном участке карьера. Такой камень выдает себя характерным глухим дребезжащим звуком при простукивании стальным молотком и сеткой темных влажных нитей после дождя. Уже через одну зиму с реагентами до 25% таких плит дают сквозные диагональные трещины. Поэтому первый вопрос специалиста по камнеобработке при аудите поставки — каким способом велась выемка блоков в карьере и из какой группы сырья распилена партия». — Корниенко Р.Л., эксперт по камнеобработке компании «ГлобалГранит»
3. Первичная заводская распиловка: многоканатные комплексы Multi-Wire, штрипсы и блок-каттеры
В зависимости от номенклатуры выпускаемых изделий заводская распиловка гранитных блоков (детально описанная в нашем спецматериале «Распиловка гранитных блоков: особенности, технологии и оборудование») выполняется по одной из двух технологических схем:
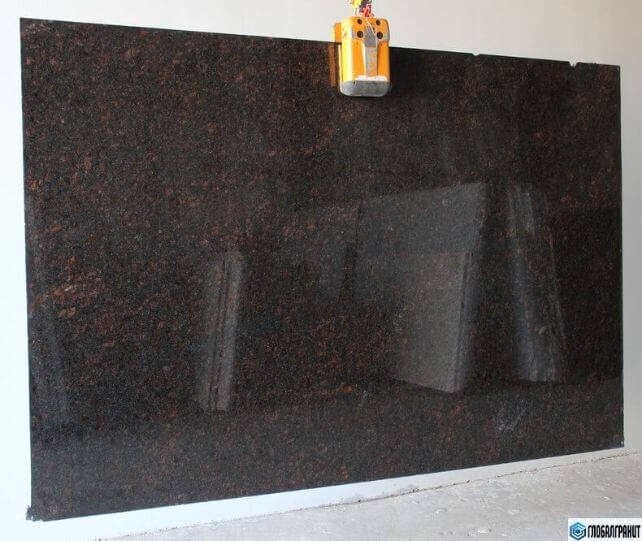
- Многоканатная распиловка на слэбы (Multi-Wire Sawing): блок устанавливается на стапель, и через него одновременно проходит от 20 до 72 натянутых алмазных канатов диаметром 6,3–7,3 мм. За один цикл длительностью 8–14 часов 25-тонный блок распускается на пачку крупноформатных слэбов толщиной 20 мм или 30 мм. Главное преимущество алмазного каната перед классическими рамными пилами (штрипсами, пилящими стальной полосой с подачей чугунной дроби и известковой пульпы) — абсолютная химическая чистота реза. При распиле светлого Мансуровского гранита или Куртинского гранита алмазным канатом в поры камня не забивается металлическая пыль от чугунной дроби, которая впоследствии вызывает рыжие точки коррозии на фасаде.
- Ортогональная многодисковая распиловка (Block-Cutter): для массового выпуска модульных плит мощения (600×300, 600×600 мм), ступеней и дорожных бордюров ГП-1…ГП-5 используются тяжелые портальные станки с пакетом вертикальных алмазных дисков диаметром от 1 200 до 3 000 мм и горизонтальным подрезным диском. Пакет дисков прорезает блок на заданную глубину, а горизонтальная пила отделяет готовые полосы (стрипсы) с высокой производительностью и строгой параллельностью граней.
Критическое условие качественной распиловки — обильное охлаждение зоны реза очищенной оборотной водой (расход до 120–250 л/мин на станок) со станций флотационной очистки шлама. Если концентрация взвешенных абразивных частиц кварца в оборотной воде превышает 3–5%, алмазные сегменты засаливаются, диск начинает «уводить» по дуге, а на поверхности камня появляются глубокие дугообразные запилы.
Калькулятор материала и работ при монтаже гранитной плитки и брусчатки.
Нужен бордюр?
| Цена за м² с НДС | — ₽ |
| Стоимость гранита (площадь × 1.05 запас) | — ₽ |
| Стоимость монтажа и затирки — | — ₽ |
| ↳ Разуклонка, высоты, геодезия | Входит в стоимость |
| ↳ Затирка швов | Входит в стоимость |
Рекомендуемый транспорт:
Инструкция по использованию калькулятора:
Как рассчитать стоимость покрытия из гранита
4. Калибровка и фактурная обработка поверхности: полировка, лощение, термообработка и бучарда
Полученные после распиловки полосы или слэбы поступают на автоматическую конвейерную линию калибровки и фактурной доводки. На первом посту алмазные калибровочные валы фрезеруют тыльную («монтажную») сторону плиты, выводя толщину всей партии в жесткий допуск ± 0,5…± 1,0 мм. Далее лицевая поверхность проходит один из четырех технологических процессов (правила подбора фактуры под условия эксплуатации разобраны в профильном обзоре «Выбор фактуры камня: практичность и эстетика»):
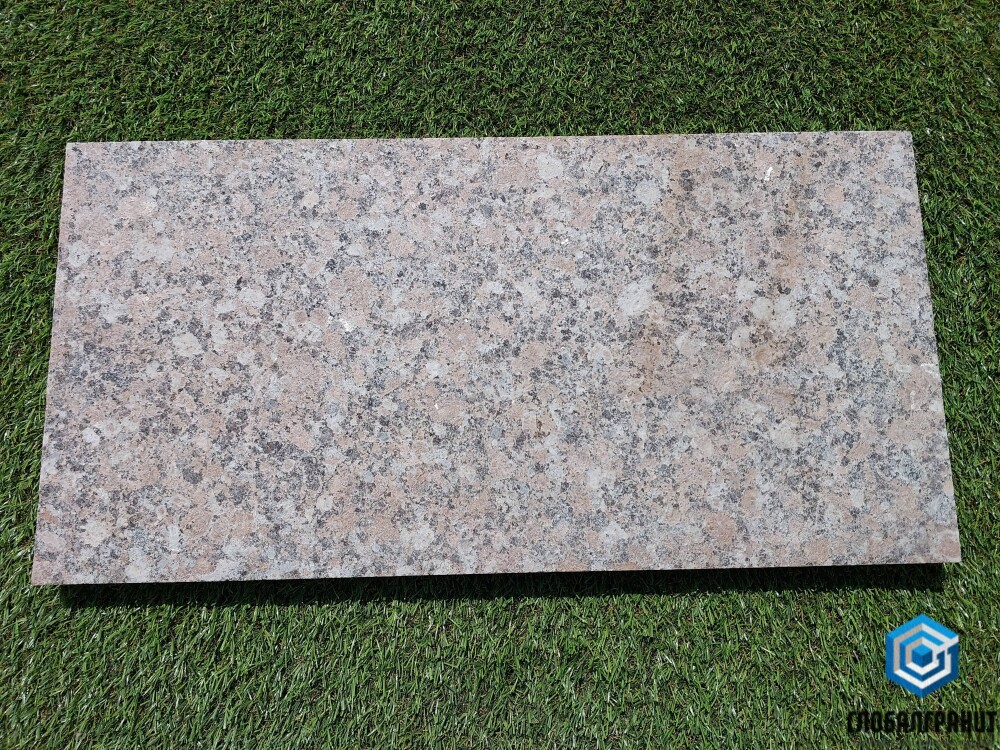
- Шлифовка и зеркальная полировка (Polished, 90–98 GU): плита последовательно проходит под 12–20 планетарными головками с алмазными и магнезитовыми фикертами убывающей зернистости — от грубого обдира #36–#60 до тонкой доводки #800–#3000 и финишного войлочного баффа (подробнее об абразивной оснастке в материале «Инструменты для обработки камня: от черепашек до SAIT-дисков»). Полировка закрывает поверхностные микропоры, снижает грязеудержание до минимума и полностью раскрывает цвет Дымовского гранита, Южно-Султаевского гранита и Габбро-диабаза.
- Лощение и сатинирование (Honed / Leather): остановка абразивного цикла на номерах #220–#400 (лощение) или обработка карбид-кремниевыми щетками «Антик» формирует матовую бархатистую поверхность без бликов с классом скольжения R10, востребованную в вестибюлях, холлах и на гранитных столешницах.
- Огневая термообработка (Flamed, R11–R12): поверхность кварцсодержащих пород (Камбулатовского гранита, Сибирского гранита, Исетского гранита) обжигается газокислородным или пропановым термоотбойником при температуре факела 1 150–1 250 °C с мгновенным водяным охлаждением. Чешуйчатое отшелушивание кварца дает равномерный противоскользящий рельеф с перепадом высот 1,0–1,5 мм (нюансы настройки горелок описаны в профильном обзоре «Оборудование для термообработки камня»).
- Бучардирование (Bush-Hammered, R12–R13): ударная обработка твердосплавными звездчатыми головками на глубину 2–5 мм. Это безальтернативный метод создания противоскользящей поверхности на безуглеродистых и бескварцевых породах вроде карельского Габбро-диабаза, а также при нанесении тактильных полос безопасности на ступенях.
5. Контурная ЧПУ-раскройка, 6-сторонняя химическая защита и выходной контроль ОТК
После получения заданной фактуры слэбы и полосы поступают на участок 5-осевых мостовых станков с ЧПУ и установок гидроабразивной резки (возможности современного станочного парка детально разобраны в профильном обзоре «Функциональные возможности камнеобрабатывающих станков с ЧПУ»). Алмазные торцовочные диски с лазерным позиционированием раскраивают камень в чистовой размер с точностью ± 0,5 мм по длине и ширине и отклонением диагоналей не более 1,0 мм на метр по ГОСТ 30629-2011. Одновременно фрезеруются технические фаски по верхнему периметру плиты (предотвращающие выкрашивание острых граней при транспортировке и укладке), капельники на свесах ступеней и пазы под скрытые крепежные элементы вентилируемых фасадов.
Для заказов из светлых пористых гранитов (Мансуровский, Куртинский светлый) готовые изделия промываются от каменной муки деминерализованной водой, проходят камерную сушку при +45…+55 °C до остаточной влажности < 1,5% и покрываются со всех 6 сторон проникающим гидрофобизатором (Fila FOB Xtreme, Bellinzoni Idea HP, Tenax Hydrex). Это гарантирует, что на стройплощадке при укладке на белый клей C2TE S1 (Litokol Litoflex K80 Eco White, Mapei Kerabond White + Isolastic, Ceresit CM 117 White) камень не впитает влагу из раствора и не даст желтых пятен.
| Технологический передел | Промышленное оборудование | Контролируемый параметр по ГОСТ 9479 / 30629 | Технологический допуск «ГлобалГранит» | Последствие нарушения технологии в кустарном цеху |
|---|---|---|---|---|
| 1. Добыча и пассировка блока | Канатные машины Pellegrini / Dazzini, гидроклинья | Группа блока (I–II), отсутствие техногенных надиров, vУЗ ≥ 4 500 м/с | Строго без бризантных ВВ; 100% УЗ- и гидроконтроль | Скрытые трещины в теле плиты, раскол ступеней в 1-ю зиму |
| 2. Первичная распиловка | Многоканатный комплекс Multi-Wire (60–72 каната), блок-каттер | Плоскостность и параллельность распила, отсутствие ржавчины от дроби | Перепад толщины чернового слэба не более ± 1,0 мм | Дугообразный рез («винт»), рыжие пятна от чугунной сечки |
| 3. Калибровка и полировка / термо | Автоматическая линия 16–20 головок, портальный термоотбойник | Блеск полировки ≥ 90 GU; шероховатость термо Rz = 600–1 200 мкм (R11–R12) | Калибровка толщины ± 0,5 мм; равномерный обжиг с водой | Пережог и микротрещины на плите 20 мм, пятнистый блеск («апельсиновая корка») |
| 4. Торцовка ЧПУ и профилирование | 5-осевые мостовые фрезерные центры с ЧПУ (Breton / Donatoni) | Линейные размеры, прямоугольность (разность диагоналей), геометрия фаски | Длина/ширина ± 0,5 мм; диагонали ≤ 1,0 мм | Клиновидные швы от 1 до 8 мм при укладке, сколы нижней кромки |
| 5. Сушка, защита и паллетирование | Сушильная камера, пост гидрофобизации, фумигированные паллеты ISPM 15 | Влажность перед пропиткой < 2%; вертикальная укладка через прокладки | Стяжка ПЭТ-лентой с угловыми протекторами, паспорт ОТК | Высолы на Мансуровском граните, бой до 12% плит в фуре при доставке |
«На приемке готовой партии на складе наш инженер ОТК проверяет не 2–3 верхние плитки с паллеты, а проводит выборочный контроль по ГОСТ 30629-2011 штангенциркулем, поверенным металлическим угольником 600×400 мм и набором щупов на 2-метровой лекальной линейке. Если просвет под линейкой превышает 1,0 мм или диагонали плиты 600×600 мм расходятся более чем на 1,2 мм, вся подпартия возвращается на переторцовку и перекалибровку до погрузки в машину». — Корниенко Р.Л., эксперт по камнеобработке компании «ГлобалГранит»
6. Экономика производства (TCO): блоки алмазно-канатной добычи против сырья с «надирами»
Ниже приведен сравнительный финансовый расчет полной стоимости реализации проекта облицовки и мощения площадью 500 м² (гранитная термообработанная плита 600×300×30 мм) при закупке изделий заводского цикла (из блоков I–II группы алмазно-канатной добычи) против продукции кустарного распила из взрывного сырья в ценах 2026 года.
| Статья расходов на партию 500 м² (плита 30 мм) | Вариант А: Кустарный распил из взрывного сырья III–IV группы (разнотолщинность ± 4 мм) | Вариант Б: Заводской цикл «ГлобалГранит» (блоки I–II группы канатной добычи, калибровка ± 1 мм) | Инженерно-финансовая разница |
|---|---|---|---|
| Закупка гранитной плиты (500 м²) | 2 050 000 ₽ (4 100 ₽/м² без калибровки и селекции) | 2 350 000 ₽ (4 700 ₽/м², калиброванная плита Высшей/I категории) | Разница в счете поставщика: +300 000 ₽ (+14,6%) |
| Скрытый бой при разгрузке и подрезке на объекте | 287 000 ₽ (раскол 14% плит по скрытым карьерным надирам = докупка 70 м²) | 47 000 ₽ (нормативный запас на чистый рез 2% = 10 м²) | Прямая экономия на отходах камня: 240 000 ₽ |
| Расход белого клея C2TE S1 и выравнивание | 540 000 ₽ (укладка на слой 12–18 мм из-за перепада толщины плит, расход 18 кг/м²) | 315 000 ₽ (тонкослойный монтаж на гребенку 6–8 мм, расход 9,5 кг/м²) | Экономия на клеевых составах: 225 000 ₽ |
| Трудоемкость СМР и переборка по толщине | 2 150 000 ₽ (ручная сортировка, подтеска и выравнивание каждой плиты, 4 300 ₽/м²) | 1 750 000 ₽ (высокая скорость укладки калиброванной плиты, 3 500 ₽/м²) | Экономия фонда оплаты труда и сроков: 400 000 ₽ |
| Гарантийная замена лопнувших плит после 1-й зимы | 680 000 ₽ (демонтаж и замена 18% плит с раскрывшимися морозными трещинами) | 0 ₽ (100% сохранность монолита при циклах F100–F300) | Отсутствие аварийного ремонта: 680 000 ₽ |
| ИТОГО полная стоимость узла (TCO) | 5 707 000 ₽ (11 414 ₽/м²) | 4 462 000 ₽ (8 924 ₽/м²) | Чистая экономия заказчика: 1 245 000 ₽ (-21,8%) |
Таким образом, заводская культура добычи и переработки камня не только защищает объект от репутационных потерь и срыва сроков сдачи, но и экономит более 1,24 млн руб. на каждых 500 м² облицовки или мощения за счет точной геометрии и отсутствия скрытого карьерного брака.
Чтобы гарантированно получить на объект изделия из здорового блочного сырья без взрывных микротрещин и перепадов толщины, включите следующий регламентный пункт в Спецификацию и Договор поставки:
Планируете поставку гранитных плит, брусчатки или архитектурных изделий напрямую с производства с гарантией ГОСТ? Ознакомьтесь с мощностями компании «ГлобалГранит», условиями доставки по РФ и свяжитесь с специалистами компании для расчета вашей спецификации.
Частые вопросы (FAQ)
Почему плиты и ступени из гранита, добытого взрывным способом, растрескиваются через 1–2 зимы после укладки?
Чем алмазно-канатная добыча гранитных блоков отличается от буроклиновой и термогазоструйной?
Как в цеху камнеобработки проверяют гранитный блок на скрытые трещины перед распиловкой?
Какое оборудование обеспечивает минимальный перепад толщины гранитной плиты (±1 мм) при заводской распиловке?
На каком этапе обработки гранита выполняется защита от высолов и пятен для светлых пород?
-
 01.11.2026


